Come le macchine per il lavaggio stampi e la sanificazione garantiscono sicurezza e qualità del prodotto finito

Nell’industria casearia la gestione della pulizia e dell’igiene degli stampi rappresenta uno degli aspetti più critici dell’intero processo produttivo per garantire la sicurezza alimentare e la qualità del prodotto finito
La progettazione di macchine per il lavaggio degli stampi nell’industria casearia è guidata da un insieme di fattori critici interconnessi che coinvolgono fluidodinamica, scienza dei materiali, termodinamica e chimica. L’obiettivo è realizzare un impianto di lavaggio equilibrato in cui tutti gli elementi costruttivi e operativi interagiscono per garantire una pulizia efficace, ripetibile e sostenibile dal punto di vista ambientale.
Ciò comporta una serie di criticità progettuali la cui ottimizzazione determina l’efficacia e la sostenibilità del sistema. Tali criticità devono essere superate attraverso una combinazione di ottimizzazione del processo, integrazione impiantistica e innovazione tecnologica e digitale.
Criticità nelle macchine per il lavaggio degli stampi
Le macchine per il lavaggio degli stampi si basano su:
✔ azione chimica (detergenti ecc.);
✔ azione meccanica (pressione e turbolenza dell’acqua);
✔ temperatura dei fluidi;
✔ e tempo di azione.
L’equilibrio tra questi fattori determina l’efficacia del processo di lavaggio e sanificazione. Esso deve essere modulato in funzione del tipo di stampi e sporco, e che può essere attuato con diverse soluzioni impiantistiche. Ai fini del lavaggio e della sanificazione degli stampi, uno degli aspetti più critici riguarda la loro composizione, geometria e conformazione, in particolare nel caso di stampi microforati in materiale plastico.
Gli stampi possono essere realizzati in diversi materiali. Si usano per esempio: polipropilene o polietilene ad alta densità, acciaio inox, alluminio o materiali compositi. Le microperforazioni degli stampi sono indispensabili per il drenaggio del siero durante la formatura della cagliata. Tuttavia, rappresentano anche le zone più difficili da pulire dove penetrano e si accumulano residui di caseina, grasso e sali minerali. L’impianto deve quindi essere progettato per garantire che i fluidi di lavaggio e sanificazione penetrino efficacemente in queste microstrutture.
Ciò richiede un controllo della velocità, della turbolenza, dell’angolo di impatto e della temperatura del fluido detergente e sanificante. Condizioni idrodinamiche (e termiche) insufficienti portano infatti al ristagno dei residui (in)organici e alla proliferazione di batteri e muffe. Per contro, condizioni troppo aggressive possono danneggiare gli stampi o aumentare inutilmente i consumi. Un ulteriore aspetto critico riguarda la movimentazione e il posizionamento degli stampi all’interno della macchina. Essendo oggetti discreti, il loro orientamento rispetto ai getti di lavaggio influisce in modo determinante sull’efficacia del processo. La progettazione di nastri trasportatori, supporti o telai della macchina di lavaggio deve quindi garantire una posizione stabile e ripetibile degli stampi per un’esposizione ottimale ai getti.
Macchine per lavaggio stampi: flessibili e con elevate prestazioni
Nei sistemi di lavaggio ad alta capacità, tutto ciò deve avvenire mantenendo una movimentazione fluida e costante, evitando inceppamenti o danneggiamenti meccanici. Infine, le macchine devono potersi adattare a variazioni dei volumi produttivi, delle diverse tipologie di stampi, e dei vari livelli e tipi di sporco secco o idratato. Non sempre un sistema progettato per condizioni ideali può risultare efficace in situazioni produttive reali. Per questo motivo, i criteri progettuali devono tradursi in configurazioni modulari e strategie di controllo adattive che consentano di mantenere elevate prestazioni e flessibilità in condizioni variabili senza dover effettuare cambi o regolazioni. Pertanto, la progettazione e la scelta di macchine automatizzate per il lavaggio e la sanificazione degli stampi costituisce una componente critica del processo caseario.

Principali caratteristiche delle macchine per lavaggio stampi
Le macchine per il lavaggio degli stampi si sono evolute nel tempo passando da soluzioni (semi)manuali o Cleaning-out-Place a sistemi a tunnel completamente automatizzati. Tali macchine possono soddisfare diverse capacità produttive con tunnel di medie dimensioni, stand-alone o in linea, per lavare e sanificare da qualche centinaio fino a migliaia di stampi per ora, in funzione anche della dimensione e geometria degli stampi.
Le macchine di lavaggio a cabina sono usate per produzioni medio-piccole o per attrezzature particolari. Prevedono il carico manuale o semiautomatico, cicli programmabili, e offrono maggiore flessibilità ma minor produttività.
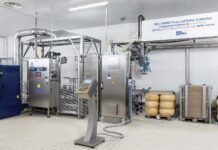
Le lavatrici a tunnel sono le più diffuse nelle produzioni industriali ad alta capacità. Le loro principali caratteristiche sono: funzionamento continuo (in tunnel con più piste), alimentazione e trasporto automatici tramite nastri o catene, (dis)impilatore, nastri di accumulo.
La macchina è suddivisa in zone (prelavaggio, lavaggio, risciacquo, sanificazione) che impiegano fluidi, temperature e pressioni diversi. La progettazione deve garantire innanzitutto una corretta separazione tra le diverse fasi di lavaggio per evitare contaminazioni crociate. Inoltre, deve consentire al contempo il riutilizzo dell’acqua tra le vari fasi per migliorare l’efficienza complessiva. I sistemi di filtrazione sono integrati nei circuiti di ricircolo per rimuovere le particelle solide. Il dimensionamento di pompe, tubazioni e serbatoi deve assicurare portate e pressioni adeguate senza comportare sprechi energetici e idrici.
Nel caso degli stampi per formaggio, la difficoltà principale nel lavaggio è rappresentata dalla presenza di microforature e geometrie complesse. Esse tendono a trattenere residui difficili da rimuovere con semplici risciacqui. In generale, per il processo di lavaggio vengono utilizzati detergenti alcalini, detergenti acidi, surfattanti, chelanti e sanificanti. Tuttavia, è necessario considerare la loro compatibilità con i materiali degli stampi e con quelli della macchina. Questo, per evitare fenomeni di corrosione o degrado, ma anche fenomeni di carry over.
Inoltre, il tipo di lavaggio/sanificazione può variare le proprietà antiaderenti dello stampo. Tale aspetto è particolarmente importante nella formatura di formaggi molli. In generale, l’antiaderenza degli stampi in plastica migliora in presenza di una ultima fase di sanificazione con determinati prodotti acidi.
Il ciclo inizia con una fase di prelavaggio per la rimozione dei residui grossolani mediante acqua a bassa pressione, per evitare il sollevamento e la dispersione dello sporco. Seguono una o più fasi di lavaggio con soluzioni detergenti che hanno il compito di solubilizzare le sostanze organiche, in particolare proteine e grassi che costituiscono la maggior parte dello sporco presente sugli stampi, e di rimuovere incrostazioni minerali.
Risciacqui intermedi, uno finale e una fase di sanificazione, che può essere eseguita per circolazione di vapore o acqua calda (>85 °C) o tramite disinfettanti specifici, concludono la fase di lavaggio. L’asciugatura avviene per centrifugazione (spin drying) o soffiatura automatica. Alcune attrezzature, come stampi di grandi dimensioni per formaggi duri o formatrici a rullo utilizzate per la mozzarella, richiedono oltre al trattamento in tunnel un periodico lavaggio per ammollo con turbolenza d’aria.
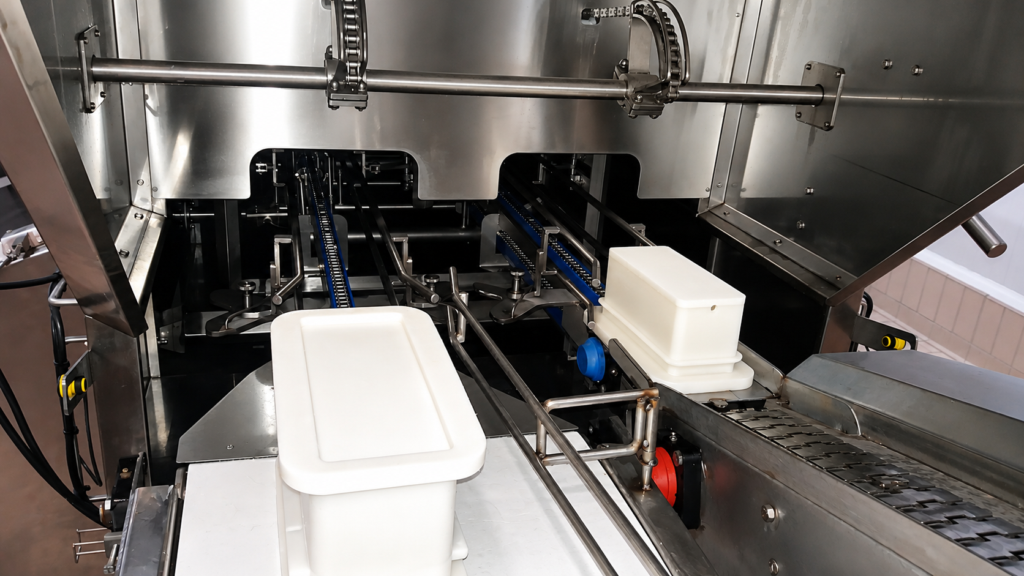
L’igiene parte dalla progettazione delle macchine per lavaggio stampi
La progettazione delle macchine per il lavaggio e la sanificazione richiede una particolare attenzione alla scelta dei materiali e alla configurazione dei componenti. Dal punto di vista igienico-sanitario, le macchine devono avere struttura, saldature, fissaggi e componenti interni progettati per il lavaggio, semplice e veloce, della macchina e la sua igienizzazione.
Le normative europee, in particolare il regolamento CE 852/2004 (e s.m.i.), insieme alle linee guida dell’EHEDG, forniscono indicazioni precise su questi aspetti, imponendo standard da rispettare in fase di progettazione e di esercizio. L’acciaio inox (AISI 304 o AISI 316) è il materiale di riferimento per la realizzazione di macchine di lavaggio grazie alla resistenza alla corrosione e alla facilità di pulizia e sanificazione. I materiali plastici devono essere adatti ad ambienti corrosivi e resistenti alle sollecitazioni meccaniche.
Gli ugelli di spruzzo rappresentano uno degli elementi più critici delle lavatrici, poiché devono garantire una distribuzione uniforme dei fluidi, alta turbolenza e sufficiente energia meccanica per penetrare anche nei microfori degli stampi. Orientamento, geometria, distanza reciproca, pressione di esercizio e portata degli ugelli sono parametri che vengono ottimizzati in fase di progettazione. Ciò permette di massimizzare l’efficacia del lavaggio e garantire una copertura completa delle superfici. Di fatto, una progettazione non adeguata del sistema di spruzzo è tra le cause più frequenti di inefficienza nel lavaggio e nella sanificazione.
Le pompe di lavaggio, di diversa potenza, garantiscono la pressione necessaria per l’azione meccanica. Possono essere di tipo centrifugo, con tenute per resistere a detergenti e disinfettanti. Sono dotate di filtri (autopulenti) in ingresso alla pompa stessa. Una criticità fondamentale è la definizione del compromesso tra azione meccanica e conservazione del materiale costruttivo degli stampi. Molti sono realizzati in polimeri plastici che offrono buona resistenza, ma non sono esenti da stress meccanici, cicli termici e aggressioni chimiche.
Infine, gli impianti a tunnel sono dotati di:
-sistema di dosaggio del detergente e mantenimento della sua concentrazione durante il ciclo di lavaggio,
-serbatoi per il recupero e il ricircolo delle soluzioni,
-e circuito CIP integrato.
Il controllo della concentrazione chimica avviene tramite sensori di conducibilità, mentre la temperatura è regolata con scambiatori di calore e/o resistenze elettriche.
Automazione dei processi di lavaggio stampi
L’automazione gioca un ruolo sempre più rilevante negli impianti di lavaggio e sanificazione che sono spesso integrati con sistemi di movimentazione automatica, robot di carico/scarico, sensori di temperatura, conducibilità e portata, sistemi SCADA, e tracciabilità dei cicli un requisito sempre più richiesto dalle normative e dagli standard di qualità. Sono gestiti da sistemi di controllo basati su PLC, interfacciati con pannelli operatore (HMI) che consentono la programmazione dei cicli e il monitoraggio in tempo reale dei parametri di processo.
L’integrazione con sistemi SCADA e piattaforme di Industria 4.0 permette di ottimizzare i consumi, standardizzare i risultati, raccogliere dati, analizzare le prestazioni e implementare strategie di manutenzione predittiva. Infine, le macchine possono essere dotate di connettività integrata che permette un supporto da remoto dialogando con software gestionale aziendali.
Anche l’IA sta iniziando a trovare applicazione, soprattutto nell’ottimizzazione dei cicli di lavaggio e nella diagnosi precoce di anomalie. Tuttavia, l’aumento della complessità dei sistemi digitali di controllo comporta anche nuove sfide in termini di affidabilità, manutenzione e formazione degli operatori.
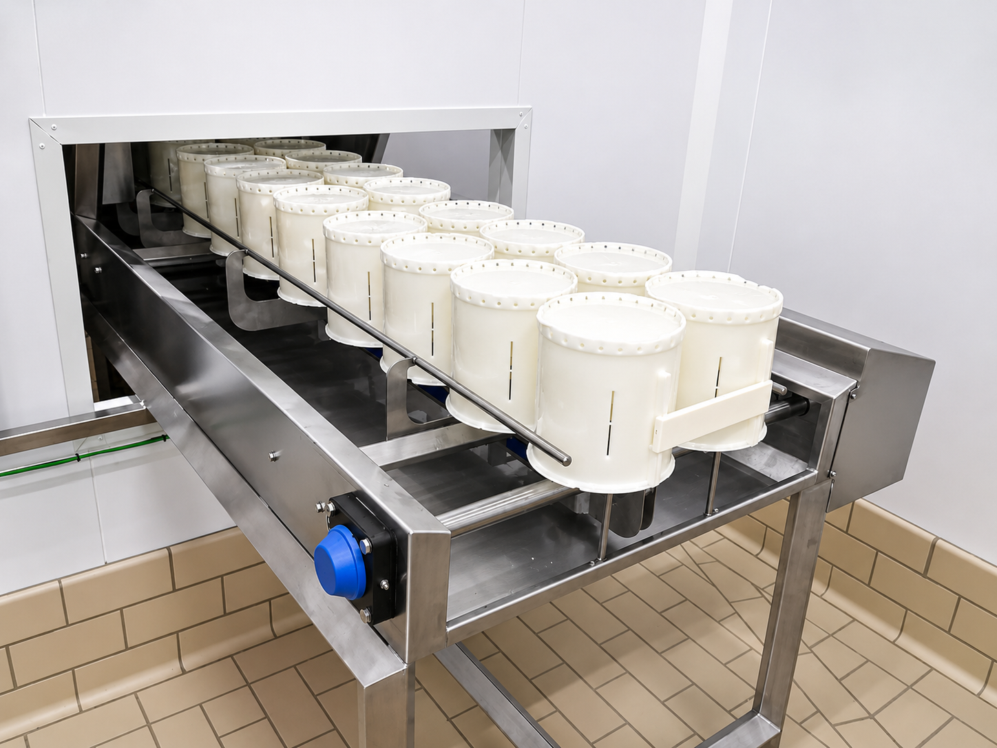
Macchine per lavaggio stampi: uso efficiente dell’acqua…
Negli ultimi anni l’attenzione si è progressivamente spostata anche verso la sostenibilità ambientale degli impianti di lavaggio e sanificazione. Acqua, energia, detergenti e sanificanti rappresentano infatti una voce significativa nei costi operativi dei caseifici. Per questo motivo, le nuove soluzioni tecnologiche puntano al recupero del calore, al riutilizzo delle acque di risciacquo e all’ottimizzazione dei dosaggi chimici.
Uno dei principali meccanismi attraverso cui queste macchine riducono il consumo di acqua è l’adozione di sistemi di ricircolo. Le macchine moderne suddividono il ciclo di lavaggio in diverse zone funzionali (prelavaggio, lavaggio principale e risciacquo) e riutilizzano l’acqua secondo una logica controcorrente.
In questo schema, l’acqua relativamente pulita proveniente dalla fase di risciacquo finale viene recuperata e utilizzata nelle fasi precedenti, dove il livello di contaminazione è più elevato e i requisiti di qualità dell’acqua sono meno stringenti. L’introduzione di sistemi intelligenti di controllo consente di adattare i parametri di lavaggio in funzione del livello di sporco, evitando sprechi e migliorando l’efficienza complessiva.
Un ulteriore contributo al risparmio idrico deriva dall’ottimizzazione dei sistemi di spruzzo. Gli ugelli impiegati nelle lavatrici a tunnel sono progettati per garantire la massima copertura e capacità di impatto con il minimo consumo di acqua. In molti casi, durante la fase di progettazione si ricorre alla fluidodinamica computazionale (CFD) per simulare il tipo di conformazione del getto e ottimizzare la distribuzione del fluido spruzzato. Il risultato è un sistema in grado di convogliare il fluido detergente/sanificante dove serve, garantendo una pulizia uniforme su tutte le superfici degli stampi ed evitando sovrapposizioni inutili. Pompe a velocità variabile consentono di adattare la portata al grado di sporco e altre condizioni operative, riducendo ulteriormente i consumi.
… e dell’energia
L’efficienza energetica delle macchine di lavaggio stampi è legata anche alla gestione dei processi termici. Per affrontare questo aspetto, la macchina deve essere progettata per raggiungere e mantenere le temperature richieste in modo efficiente, mediante l’uso di isolamento termico, scambiatori di calore e circuiti di ricircolo.
I sistemi di recupero del calore permettono di riutilizzare l’energia termica contenuta nei flussi in uscita. A ciò si aggiunge l’isolamento termico di vasche, tubazioni e strutture della macchina, che limita le dispersioni e consente di mantenere più a lungo il calore all’interno del circuito. Il controllo della temperatura è affidato a sensori e sistemi automatici di regolazione che garantiscono il mantenimento dei valori ideali per la rimozione dello sporco.
Consumo e riutilizzo di prodotti chimici
Per quanto riguarda il consumo di prodotti chimici, le macchine moderne per lavaggio e sanificazione adottano sistemi di dosaggio automatico e controllo in tempo reale. Sensori di (ad es. di conducibilità) permettono di monitorare la concentrazione delle soluzioni detergenti, di regolare automaticamente l’aggiunta di prodotti chimici quando necessario, garantendo una maggiore efficienza nell’utilizzo dei detergenti.
Il riutilizzo delle soluzioni di lavaggio contribuisce ulteriormente alla riduzione del consumo chimico. Le soluzioni alcaline, ad esempio, possono essere mantenute in circuiti chiusi e utilizzate per più cicli, con reintegri periodici per compensare le perdite e il degrado. Sistemi di filtrazione e separazione permettono di rimuovere le impurità e prolungare la vita utile del detergente.
In configurazioni più avanzate, circuiti separati per diversi tipi di prodotti chimici consentono una gestione ancora più efficiente, evitando contaminazioni crociate e permettendo l’ottimizzazione indipendente di ciascuna fase del processo. Le scelte relative al ricircolo, al recupero di calore e al dosaggio dei detergenti influenzano l’intera architettura della macchina e devono essere definite fin dalle prime fasi di progettazione. L’equilibrio ottimale dipende dalla scala produttiva e dalle specifiche esigenze del caseificio. In parallelo si stanno sviluppando tecnologie, come il lavaggio a ultrasuoni o l’utilizzo di agenti ossidanti alternativi che offrono ulteriori possibilità di riduzione dei consumi.
In conclusione, la progettazione di macchine per il lavaggio degli stampi è guidata da un approccio integrato che considera aspetti tecnologici, igienici e economici, in grado di rispondere alle esigenze di un’industria casearia sempre più orientata alla sicurezza e alla riduzione dell’impatto ambientale.